- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Quando i fornitori di componenti metallici riducono l’efficienza della produzione di assemblaggi automatizzati?
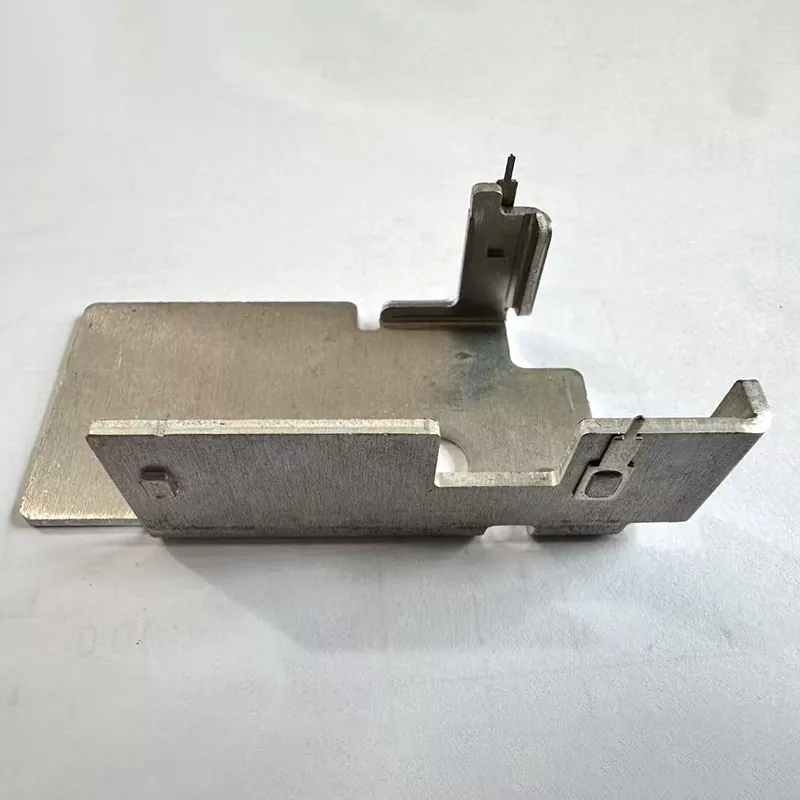
I produttori di sistemi automobilistici, i marchi di elettronica di consumo e gli acquirenti di EPC per armadi industriali spesso si trovano ad affrontare quattro costosi colli di bottiglia quando collaborano con fornitori di piegatura della lamiera non professionali: ritorno elastico incontrollato e angoli di piegatura instabili creano massicci lavori di correzione manuale su linee di assemblaggio automatizzate; i fornitori senza una guida alla progettazione DFM lasciano difetti strutturali nascosti nelle prime fasi di disegno; fabbriche sparse di piegatura, trattamento superficiale e test interrompono le catene di tracciabilità dei lotti e ritardano gli audit delle fabbriche all'estero; gli utensili per stampi di bassa qualità graffiano le superfici delle parti e aumentano i tassi di scarto del prodotto finito. Lijingda integra piegatura CNC, ingegneria di processo professionale e ispezione di qualità dell'intero lotto sotto lo stesso tetto della fabbrica, bloccando una tolleranza di piegatura ultra stretta di ± 0,5° e fornendo al contempo un servizio di ottimizzazione della progettazione anticipata, eliminando rilavorazioni di assemblaggio, perdite di difetti di progettazione e stagnazione degli audit per gli acquirenti transfrontalieri di componenti metallici.
1. La compensazione dinamica del ritorno elastico CNC stabilizza la tolleranza angolare per l'assemblaggio senza operatore
Le normali apparecchiature di piegatura non dispongono di algoritmi di compensazione del ritorno elastico del materiale in tempo reale; diversi fogli di acciaio e leghe di alluminio generano un rimbalzo elastico incoerente dopo la formatura, facendo deviare gli angoli di piegatura oltre ± 1°. Durante l'assemblaggio automatico del robot, le staffe piegate disallineate non possono bloccarsi nei dispositivi corrispondenti, costringendo le fabbriche ad assegnare lavoratori aggiuntivi per la rifinitura manuale e riducendo la capacità di produzione giornaliera. Lijing equipaggia macchine piegatrici CNC completamente digitali con moduli di calibrazione del rimbalzo specifici del materiale, parametri di compensazione preimpostati per acciaio inossidabile, acciaio laminato a freddo e pezzi grezzi di alluminio. I dati di ispezione della produzione di massa verificano che tutte le parti piegate finite mantengano la tolleranza angolare entro ± 0,5°, rispettando perfettamente gli standard di posizionamento delle stazioni di assemblaggio senza operatore ad alta velocità e riducendo il lavoro di rilavorazione dell'assemblaggio di oltre il 60%.
2. Gli ingegneri senior DFM eliminano i difetti di piegatura nascosti nella fase di revisione del disegno
La maggior parte dei fornitori di lavorazione dei metalli esegue solo i disegni inviati senza una valutazione professionale del processo; raggi di curvatura irragionevoli, flange troppo strette e design della direzione delle venature provocano fessurazioni e grinze dopo la produzione di massa, costringendo i clienti a riaprire gli stampi e a sospendere i cicli di fornitura dei componenti. Il team di ingegneri senior della fabbrica di lamiera conduce l'ottimizzazione DFM gratuita per tutte le richieste di offerta, regolando il layout della piega, le dimensioni del pezzo grezzo e il radiante di transizione in base alla duttilità del materiale prima della produzione formale dello stampo. Un intervento di progettazione tempestivo evita la revisione dello stampo post-produzione e le perdite dovute ai ritardi negli ordini, abbreviando notevolmente il ciclo di iterazione dei campioni di nuovi prodotti per i team di ricerca e sviluppo automobilistici ed elettronici.
3. La produzione a ciclo chiuso completo realizza file completi di tracciabilità dei materiali batch
L'outsourcing decentralizzato delle attività di piegatura, lucidatura e rivestimento rende impossibile integrare i certificati MTC grezzi, i registri dei processi di piegatura e i dati di ispezione finiti in archivi di lotti unificati. I revisori dei marchi europei e nordamericani sospenderanno le revisioni delle qualifiche dei fornitori senza documenti di tracciabilità completi. Ogni lotto di parti di piegatura Lijingda registra i numeri dei forni di acciaio grezzo, i registri dei parametri di piegatura CNC e i rapporti finali dei test dimensionali, compilando pacchetti completi di documenti di audit in inglese insieme alle spedizioni. I dati di tracciabilità integrati aiutano gli acquirenti a superare l'ispezione di fabbrica di terze parti senza spese supplementari per test sui materiali.
4. Gli stampi dedicati lucidati evitano i graffi superficiali dopo la piegatura
Le matrici generali usurate e non lucidate lasciano profonde rientranze e graffi sulle superfici delle parti durante la piegatura; staffe e telai graffiati non superano l'ispezione estetica di prodotti finiti elettronici e automobilistici di fascia alta, creando elevati costi di scarto dei lotti. Tutti i punzoni di piegatura e le matrici a V adottano un trattamento di lucidatura a specchio prima della produzione formale, aggiungendo una pellicola protettiva rimovibile sulle superfici di contatto per eliminare i segni di attrito. Anche i sottili componenti decorativi di piegatura dell'alluminio mantengono superfici lisce e prive di graffi senza procedure di lucidatura secondarie, riducendo le spese per il trattamento superficiale post-processo per i produttori OEM.
5. L'abbinamento multi-lega bilancia la struttura leggera e la rigidità meccanica
Il materiale in un unico foglio universale non è in grado di soddisfare le richieste di carico differenziate dei sottili dissipatori di calore elettronici e delle pesanti staffe del telaio delle automobili. Le piastre troppo spesse aumentano il peso dell'intero prodotto mentre le lastre sottili si deformano facilmente sotto carichi di vibrazioni a lungo termine. La fabbrica assegna pezzi grezzi metallici mirati in base ai parametri di carico del cliente: alluminio sottile per telai elettronici di dissipazione del calore, acciaio laminato a freddo medio per supporti di armadi, acciaio inossidabile spesso per staffe strutturali di veicoli. Il design ottimizzato dello spessore della lamiera mantiene una resistenza alla flessione sufficiente, realizzando al contempo obiettivi di prodotto leggeri, riducendo il costo complessivo dei materiali del prodotto finito per i marchi di apparecchiature.
6. La piegatura e il post-trattamento one-stop riducono il ciclo di consegna degli ordini transfrontalieri
I fornitori che forniscono solo semilavorati piegati costringono gli acquirenti a fornire servizi di placcatura, verniciatura a polvere e sbavatura separatamente da officine terze, estendendo i tempi di consegna totali degli ordini di oltre 10 giorni lavorativi. Lijingda integra internamente linee di produzione di piegatura, sbavatura, sabbiatura e rivestimento superficiale multitipo, rifinendo tutti i collegamenti di lavorazione in un unico impianto senza outsourcing esterno. La pianificazione della produzione unificata accelera la consegna degli ordini di massa, aiutando i marchi OEM a immagazzinare componenti metallici in vista dei picchi di produzione stagionali.